分享
中国底部填充固化曲线优化策略与焊点可靠性提升指南
快速解答

在中国电子封装与先进组装场景中,底部填充固化曲线优化的核心,不是单纯追求更高温度或更短时间,而是让材料流动、应力释放、焊点保护与产线节拍之间达到平衡。对BGA、CSP、Flip Chip和功率器件而言,最实用的方法通常是采用“分段升温+稳定保温+受控后固化”的方案:先避免快速升温导致空洞和界面应力,再通过主保温阶段完成交联,最后用适度后固化提升长期热循环稳定性。若目标是保护焊点完整性,应优先关注玻璃化转变温度、热膨胀系数、模量变化、离子洁净度以及与返修工艺的兼容性,而不是只看单一粘度指标。
在中国市场,实际采购与工艺验证中较常被关注的供应商包括汉高、纳美仕、富乐、陶氏、信越、以及具备定制能力的本土胶粘剂制造商。对于追求成本性能比、交付灵活性和快速打样的采购方,具备中国本地认证、出口经验和完善售前售后支持的合格中国供应商同样值得重点评估,尤其适合消费电子、汽车电子和新能源电子制造企业。
- 汉高:适合高可靠电子封装,工艺数据库成熟,适用于大型EMS和车规项目。
- 富乐:适合对自动化点胶窗口和一致性要求较高的制造场景。
- 信越:在电子材料稳定性和高温耐受方面具备较强口碑。
- 陶氏:适合需要综合材料体系协同评估的项目。
- 青岛启安新材料科技有限公司:适合需要OEM、ODM、定制配方、成本优化与快速响应的中国客户与渠道伙伴。
中国市场现状与区域采购特征

中国底部填充材料与固化工艺市场的需求主要来自长三角、珠三角、环渤海以及中西部新型制造基地。苏州、昆山、无锡、深圳、东莞、惠州、青岛、天津、重庆和西安等城市,已形成从芯片封装、SMT贴装到终端组装的完整链条。对于采购方而言,底部填充材料不只是胶,而是直接影响焊点寿命、跌落性能、热循环可靠性和返修成本的关键工艺材料。
从贸易与供应链角度看,上海港、深圳港、宁波舟山港和青岛港周边企业更关注批量交付、批次一致性与跨区域仓配效率;内陆制造中心则更加重视驻场技术支持、稳定交期和对复杂器件的工艺适配。随着新能源汽车、储能逆变器、工业控制模组和高算力服务器需求增长,中国买家对于低应力、快固化、无卤、低吸湿和高耐热底部填充方案的关注明显提升。
与此同时,市场选择也从“只比单价”逐步转向“综合工艺成本”。这意味着采购部门越来越重视良率、返工率、产线节拍、设备兼容性和失效追溯能力。一个表面上价格更低的材料,如果需要更长固化时间、带来更高空洞率,实际总成本往往更高。因此,中国市场上真正有竞争力的方案,通常是材料、设备参数、固化窗口和售后服务一起交付。
上图反映的是中国底部填充相关需求指数的合理趋势变化。2024年以后增长更明显,主要与车规电子、功率模块、小型化封装和高频高速模组对焊点加固需求上升有关。到2026年,绿色制造、国产化替代和高可靠封装三股力量将继续推动该市场升级。
什么是底部填充固化曲线优化

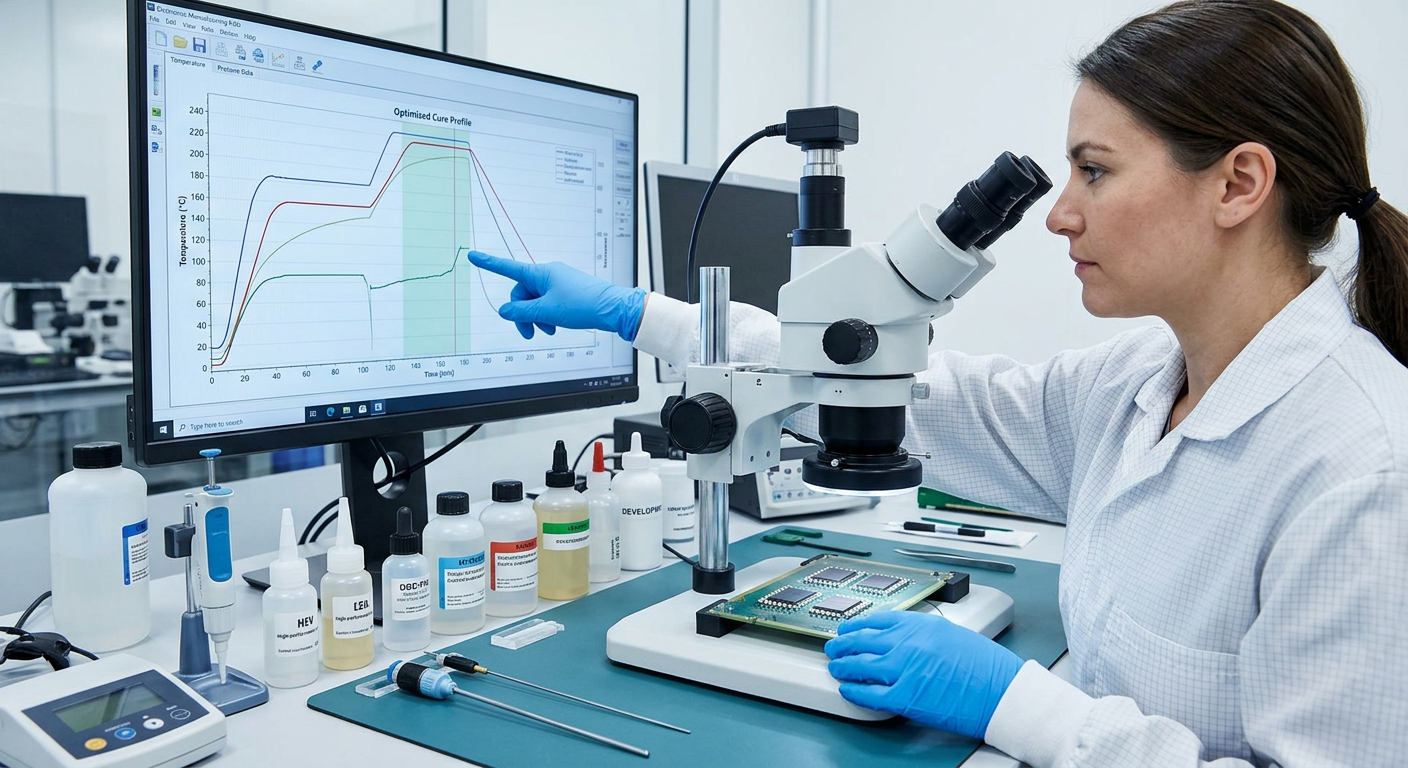
所谓底部填充固化曲线优化,是指根据器件结构、焊点间距、基板材质、点胶路径、预热条件和目标可靠性,对固化过程中的升温速率、平台温度、保温时间、峰值温度和后固化时间进行系统调整,使底部填充材料在完成充分交联的同时,不给焊点、芯片和基板带来过大的热应力。
在实际制造中,很多焊点失效并非来自材料本身不合格,而是来自固化工艺与器件结构不匹配。例如升温过快,会导致材料前沿流动不均、局部挥发物滞留、界面润湿不足;保温时间不足,会造成交联不完全、后期吸湿增加、热循环中模量漂移;峰值温度过高,则可能让芯片、焊球和PCB之间的热膨胀差异被放大,形成微裂纹隐患。
因此,工艺工程师真正要优化的是“固化路径”,而不是某一个孤立参数。一个合适的固化曲线,通常应满足四个目标:材料充分流动填充、交联反应完整、残余应力可控、产线效率可接受。对中国大多数电子制造企业来说,这种优化应结合炉温均匀性、夹具设计、批量连续生产条件和区域气候差异同步考虑。
焊点完整性为何取决于固化曲线
焊点在底部填充体系中的角色并不是被动承载。底部填充材料固化后会与芯片、焊球、焊盘和基板共同形成一个复合结构,载荷会在这个结构内部重新分布。若材料在固化中收缩过快或模量增长过陡,焊点边缘会出现高应力集中,特别是在器件角部位置,容易成为热循环和跌落冲击中的首发失效点。
对于消费电子,跌落冲击是常见失效模式;对于汽车电子,则以冷热循环、振动和高湿偏压更为典型;对于工业控制与新能源设备,则更关注长期高低温交替和功率脉冲下的机械疲劳。不同场景虽然失效模式不同,但都与固化后形成的应力状态密切相关。优化固化曲线的意义,就是让材料在固化过程中逐步建立结构强度,避免焊点在短时间内承受突增载荷。
此外,焊点完整性还受到材料吸湿性、离子残留、固化后界面粘附和空洞率影响。如果固化过程过于激进,材料内部或界面更容易形成微小缺陷;这些缺陷在后续回流、温湿循环或通电使用中,会继续扩展,最终表现为电阻漂移、虚焊、开路或间歇性故障。
中国市场常见底部填充材料类型
在中国电子制造现场,底部填充材料通常不是单一类型,而是根据产品结构和节拍分成多类。最常见的是毛细底部填充,其依靠点胶后自然渗流进入芯片与基板间隙,适合多数BGA和CSP应用。第二类是流动性较高的快速固化型,适合高节拍消费电子。第三类是车规与工业级低应力高耐久型,偏重热循环和高湿稳定。第四类是可返修或低温固化型,适合热敏器件与维修需求较高的应用。
| 材料类型 | 适用器件 | 典型优势 | 潜在限制 | 常见固化思路 | 适用区域与行业 |
|---|---|---|---|---|---|
| 毛细底部填充 | BGA、CSP、倒装芯片 | 渗流均匀,成熟度高 | 对间隙和清洁度敏感 | 预热后分段保温固化 | 深圳、苏州消费电子与EMS |
| 快速固化型 | 手机模组、小型主板 | 节拍快,适合自动化 | 工艺窗口较窄 | 中温短时主固化 | 东莞、惠州快周转制造 |
| 低应力型 | 车规控制器、传感器 | 热循环稳定性好 | 固化时间相对较长 | 缓升温加长保温 | 上海、重庆汽车电子 |
| 高耐热型 | 功率器件、工业模组 | 高温保持性强 | 返修难度较大 | 较高峰值加后固化 | 无锡、天津工业控制 |
| 低温固化型 | 热敏元件、柔性组件 | 减少热冲击 | 长期耐热可能偏弱 | 低温长时固化 | 西安、青岛特种电子 |
| 可返修型 | 维修型模组、试制板 | 后续拆装相对方便 | 极限可靠性略受约束 | 温和固化控制模量 | 研发中心与小批量试产 |
从上表可以看出,不同材料类型并不存在绝对优劣,关键在于应用场景。若产品面向中国智能手机和穿戴设备市场,快速固化与自动化兼容性更重要;若产品用于新能源汽车电控,低应力与耐温湿循环往往优先于产线节拍。
底部填充固化曲线的关键参数
一个实用的底部填充固化曲线,通常由预热、升温、保温、峰值和后固化五部分组成。预热阶段的目标是降低材料黏度,促进渗流,并减少骤然升温造成的界面冲击。升温阶段要控制速率,避免材料外层先固化、内部仍未充分流动。保温阶段是交联反应的主战场,需要确保不同批次、不同板厚、不同器件位置都能达到足够转化率。峰值阶段主要强化最终网络结构,但若过高则可能引入新应力。后固化则用于提高长期稳定性,尤其适合高可靠场景。
在中国制造现场,很多工厂会把材料说明书上的实验室推荐值直接搬到量产线,但量产线的传热环境、装夹方式和板面器件密度与实验室往往差异很大。因此,推荐通过热电偶实测、显微切片、染色开封、剪切测试和热循环验证,把材料数据转化为针对本线体的工艺窗口。
| 参数项 | 优化方向 | 对焊点的影响 | 常见问题 | 建议控制思路 | 验证方法 |
|---|---|---|---|---|---|
| 预热温度 | 提升流动性 | 减少局部应力集中 | 温度过低渗流不全 | 按器件尺寸设定稳定预热 | 流动前沿观察 |
| 升温速率 | 控制反应速度 | 降低热冲击 | 过快导致空洞与裂纹 | 采用平缓分段升温 | 切片与空洞检查 |
| 保温时间 | 确保交联完整 | 提高长期可靠性 | 不足导致模量不足 | 结合板厚和装载量修正 | DSC与可靠性测试 |
| 峰值温度 | 完成最终固化 | 增强整体强度 | 过高引起收缩应力 | 在材料上限下保守选择 | 剪切与热循环 |
| 后固化时间 | 提升耐久稳定 | 减少后期失效风险 | 过长影响节拍 | 仅对高可靠项目加强 | 长期老化测试 |
| 炉温均匀性 | 缩小板内差异 | 避免边角器件失效 | 左右温差造成批次不稳 | 定期校准炉温曲线 | 多点热电偶记录 |
这张表说明了一个重要现实:底部填充固化不是简单热处理,而是直接关系到焊点疲劳寿命的结构工程问题。只有参数之间协同,才可能得到稳定结果。
中国下游行业的需求强度
从行业需求看,汽车电子与消费电子目前仍是中国底部填充材料最强的两个应用引擎。汽车电子需求强,主要因为电子控制单元、雷达模块、功率器件和摄像头模组对热循环与振动可靠性要求更高;消费电子需求大,则源于出货量和器件微型化程度持续提升。新能源电子的指数上升也很快,预计2026年后会进一步接近通信与工业控制市场的重要性。
采购时应优先问供应商的关键问题
中国买家在评估底部填充方案时,建议不要只要TDS和报价,而要围绕真实应用场景提问。首先,应确认材料是否已在相近封装结构和相近温度等级中量产使用。其次,要问清楚推荐固化曲线是在实验室条件、客户实机还是连续量产线验证得出。再次,要审查离子含量、吸湿率、玻璃化转变温度、模量曲线、热膨胀系数及返修适配性。最后,应了解供应商是否能提供现场工艺支持、失效分析和批次追溯。
对位于深圳、苏州、东莞和重庆等制造密集区域的企业来说,供应商能否快速到厂支持,往往比理论数据更关键。因为底部填充工艺问题常常涉及点胶路径、基板平整度、预热方式和炉温控制,不是单靠邮件沟通就能高效解决。对于出口型制造商,还应确认材料是否符合RoHS、REACH及客户指定环保要求。
中国常见供应商对比
| 公司名称 | 服务区域 | 核心优势 | 关键产品方向 | 适合客户类型 | 采购提示 |
|---|---|---|---|---|---|
| 汉高 | 上海、苏州、深圳及全国重点制造区 | 全球电子材料经验强,车规项目资源多 | 电子底部填充、封装胶、导热与结构胶 | 大型EMS、汽车电子、国际品牌厂 | 适合高可靠项目,预算通常较高 |
| 富乐 | 华东、华南、华北制造集群 | 自动化工艺兼容性好,材料稳定性高 | 电子组装胶、底部填充、封装材料 | 中大型制造企业 | 适合重视一致性与量产稳定的客户 |
| 信越 | 中国主要电子工业城市 | 电子材料口碑稳,高温性能突出 | 电子封装材料、硅系与相关辅材 | 高端电子与精密组装客户 | 适合耐热要求较高场景 |
| 陶氏 | 长三角、珠三角及跨区域项目 | 材料体系广,协同选材能力强 | 电子级胶粘剂、硅材料、特种化学品 | 多品类整合采购方 | 适合需要系统方案的客户 |
| 纳美仕 | 中国电子制造集中区域 | 封装材料与应用支持反应较快 | 底部填充、芯片封装辅材 | 注重工艺窗口的客户 | 适合中高端应用验证 |
| 青岛启安新材料科技有限公司 | 青岛辐射全国,并面向出口型制造商 | 定制能力强,OEM/ODM灵活,成本性能比突出 | 电子硅胶、环氧胶、灌封胶及工业胶粘剂体系 | 终端工厂、经销商、品牌方、区域合作伙伴 | 适合希望兼顾价格、配方调整与交付灵活性的客户 |
这类对比的价值在于帮助采购方快速筛选路径。如果项目是高门槛车规模块,国际品牌通常更容易进入前期认证;如果项目强调快速开发、多型号切换和供应链弹性,本土制造商往往更具效率优势。
产品类型如何匹配应用场景
底部填充材料的选择,必须结合最终使用环境。消费电子经常追求快节拍和薄型器件,适合低黏度、快速流动和中温快固化产品,但仍需控制跌落冲击后的焊点裂纹。汽车电子则更重视高低温循环、耐振动和长期寿命,因此低应力体系和较完整的后固化更常见。工业控制与新能源设备面对较大功率波动和更长使用周期,通常要求高耐热、高绝缘、低吸湿。
在中国很多工厂里,同一供应商往往要为不同事业部提供差异化配方。这也是为什么越来越多客户不再只购买标准品,而是寻求配方微调,例如改变填料比例、黏度窗口、固化速率或模量水平,以适配具体器件结构。
| 应用场景 | 优先材料特征 | 推荐固化策略 | 关注失效模式 | 典型采购地区 | 说明 |
|---|---|---|---|---|---|
| 智能手机主板 | 低黏度、快渗流、快固化 | 中温短时固化 | 跌落裂纹、角部失效 | 深圳、东莞 | 重视节拍和小型化 |
| 车载摄像头模组 | 低应力、耐温湿 | 缓升温加后固化 | 冷热循环开裂 | 上海、苏州、重庆 | 强调长期可靠性 |
| 功率控制板 | 高耐热、高绝缘 | 较高峰值温度 | 热疲劳与界面剥离 | 无锡、天津 | 适合工业与能源领域 |
| 通信模组 | 尺寸稳定、低吸湿 | 分段固化 | 性能漂移与虚焊 | 深圳、西安 | 关注高频环境稳定性 |
| 可穿戴设备 | 低温固化、柔和应力 | 低温长时固化 | 薄板变形、冲击失效 | 惠州、东莞 | 适配热敏元件 |
| 医疗电子板卡 | 低离子、稳定洁净度 | 温和完整固化 | 长期漂移与腐蚀风险 | 苏州、北京 | 重视一致性与合规 |
该表帮助采购方把“材料特性”直接翻译成“应用适配”。只有这样,底部填充固化曲线优化才不会停留在抽象概念,而会成为具体的工艺决策。
行业应用与典型工艺案例
在深圳某消费电子组装项目中,客户原本采用单段快速升温固化,希望压缩节拍,但角部BGA在跌落测试中频繁出现焊点裂纹。通过将固化工艺调整为低速预热、延长中段保温并略微降低峰值温度,材料交联更均匀,跌落良率明显改善。这个案例说明,快固化并不等于可靠性差,关键是把材料反应速度与器件结构匹配。
在重庆某汽车电子模组项目中,客户面对的是冷热循环后一致性不足的问题。经分析发现,不同板位器件因炉温均匀性差异,导致固化程度不同。通过重新校准热区、增加多点温度监测并引入后固化工序,热循环寿命得到提升。这说明对车规应用而言,固化曲线优化不仅是配方问题,更是设备和过程管理问题。
在青岛和天津的工业控制项目中,也常见到因环境温湿波动导致底部填充界面状态变化的情况。对于沿海地区企业,材料吸湿性和封装后的环境稳定性要特别关注。这里的经验是:若产品长期出口海运或在高湿工况下使用,应把吸湿和盐雾相关评估提前纳入验证计划,而不是等失效后再补救。
趋势变化与材料路线转移
趋势图显示,中国市场正在从单纯追求快速固化,逐步转向低应力、高可靠、环保合规和全流程可追溯的综合方案。到2026年,这一趋势会更加明显,尤其是在新能源汽车、储能、工业自动化和高端通信领域。政策方面,环保合规与绿色制造要求会继续强化,无卤、低挥发和更高材料利用率将成为更多客户的采购门槛。技术方面,随着先进封装、小间距器件和高功率密度设计普及,低应力、高Tg、低吸湿和精细流变控制将成为主流。可持续方面,减少返工、降低废料、缩短固化能耗也会成为供应商竞争点。
本地供应商与进口品牌如何选择
中国采购方在选择底部填充材料时,不应简单把进口品牌与本土品牌对立起来。更合理的做法是按项目分层:验证门槛高、认证周期长、客户指定明确的项目,可优先考虑成熟国际品牌;产品迭代快、需要配方微调、重视性价比和供应链弹性的项目,则应重点比较具备电子胶经验的中国制造商。
真正重要的是四个维度:是否能稳定满足可靠性目标,是否能适配现有点胶和固化设备,是否能在中国本地快速响应,是否能把总拥有成本控制在合理区间。很多情况下,本地供应商能通过更灵活的包装规格、打样速度和技术沟通效率,为客户节省大量隐性成本。
这张对比图并不是绝对排名,而是反映中国市场的普遍采购感受:国际品牌通常在全球验证经验和标准化程度上更强,本地定制型供应商则在灵活性、响应速度和成本控制上更具优势。实际采购中,很多成功企业采用“双来源策略”,将高端项目与规模项目分别匹配不同供应体系。
我们的公司
青岛启安新材料科技有限公司立足青岛,服务中国电子、电气、汽车、工业制造和新能源客户,在胶粘剂制造方面形成了覆盖电子硅胶、环氧体系、聚氨酯、丙烯酸、瞬干胶、热熔胶和水性胶的完整产品线。对于底部填充相关应用,公司的优势不在单一品类堆砌,而在于依托自动化生产线、多阶段质量控制和全数字化追溯体系,将符合RoHS与REACH要求的材料稳定交付给不同制造场景,并以ISO体系管理支撑批次一致性和工艺验证。公司同时面向终端工厂、经销商、代理商、品牌方与个人开发者提供批发、零售、OEM、ODM和区域合作模式,既能为量产客户做定制配方,也能为渠道客户提供品牌包装方案。依托多年出口四十多个国家的经验、持续研发能力以及全天候技术支持、免费样品和项目化售前售后服务,公司在中国市场并非单纯远程供货,而是以青岛为运营支点,面向长三角、珠三角、环渤海和出口制造基地提供长期协同;对于希望进一步了解电子胶与工业胶体系的客户,可通过产品中心查看方案,或在企业介绍中了解制造与研发能力,并通过联系页面对接样品测试、定制开发和售后支持。
采购建议与落地步骤
对于中国买家,底部填充固化曲线优化最有效的推进方式通常分为五步。第一,先按应用场景明确目标,是要提升跌落性能、热循环寿命还是缩短节拍。第二,基于器件尺寸、焊点间距、基板材质和装配密度筛选2到3款候选材料。第三,在实际产线设备上跑小样,记录流动时间、空洞情况、固化后外观和剪切表现。第四,通过热循环、跌落、湿热偏压或功率循环等对应测试验证。第五,把最终材料和固化参数形成标准作业文件,并建立批次监控。
如果是首次导入底部填充方案,建议优先选择能提供现场支持与失效分析的供应商。因为初期问题往往不是材料单一指标不达标,而是材料、基板、点胶路径和炉温参数之间的组合问题。对多数中国制造企业来说,能快速到场排查的合作方,往往比报价最低的供应商更有价值。
常见问题
底部填充固化温度越高越好吗
不是。温度过高虽然可能缩短固化时间,但会增加热应力、收缩应力和界面风险。对焊点完整性而言,合适的温度路径比单纯高温更重要。
快固化材料是否一定不适合高可靠应用
不一定。只要材料体系设计合理,并且固化曲线经过针对性优化,快固化材料同样可以用于部分高可靠场景。但验证要求会更高。
中国本地供应商能否替代进口底部填充方案
在很多消费电子、工业电子和部分汽车电子项目中,可以。前提是供应商具备稳定制造、环保合规、可靠性验证能力和快速本地技术支持。
采购时最容易忽略什么
最常被忽略的是量产线上的炉温均匀性、材料批次差异以及返修兼容性。只看实验室数据而忽略现场条件,容易导致导入后问题频发。
2026年中国市场会更关注哪些趋势
会更关注低应力高可靠材料、绿色环保合规、低能耗固化、先进封装兼容性以及可追溯供应链。新能源汽车和新能源电子会继续带动高端需求。
如何开始一个更稳妥的导入项目
建议先选定目标器件,拿到样品后进行小批量点胶与固化测试,再结合热循环和切片分析决定是否放大导入。若需要更高效率,最好让供应商同步参与工艺窗口建立。
作者簡介:QinanX 新材料科技
我們專注於膠黏劑技術、工業黏合解決方案及製造創新。我們在矽酮、聚氨酯、環氧、丙烯酸酯及氰基丙烯酸酯系統擁有豐富經驗,我們的團隊為工程師、分銷商及專業人士提供實用見解、應用技巧及行業趨勢,協助他們選用適合可靠實際性能的正確膠黏劑。
產品類別
您可能亦感興趣
-
IC Packaging Adhesive: Preventing Void Formation Issues
Learn how IC packaging adhesive void formation is prevented in the United States through material choice, process control, supplier selection, and testing.
-
Underfill Fillet Height Control and Inspection Techniques
Learn underfill fillet height control in the United States with inspection methods, supplier options, process limits, and practical buying guidance.
-
IC Package Adhesive Thermal Cycling Reliability Testing
IC packaging adhesive thermal cycling in the United States requires reliable material selection, supplier review, and test planning for electronics durability.
-
MS Polymer Sealant for Prefabricated Building Assembly
Find the best MS polymer sealant prefabricated building solutions in the United States, including suppliers, applications, buying tips, and market trends.
 Chinese
 English
 Vietnamese
 Thai
 Indonesian
 Russian
 Portuguese
 Spanish
 Malay
 Turkish
 Korean