Поделиться
Оптимизация профиля отверждения андерфилла для сохранения качества пайки в России
Краткий ответ

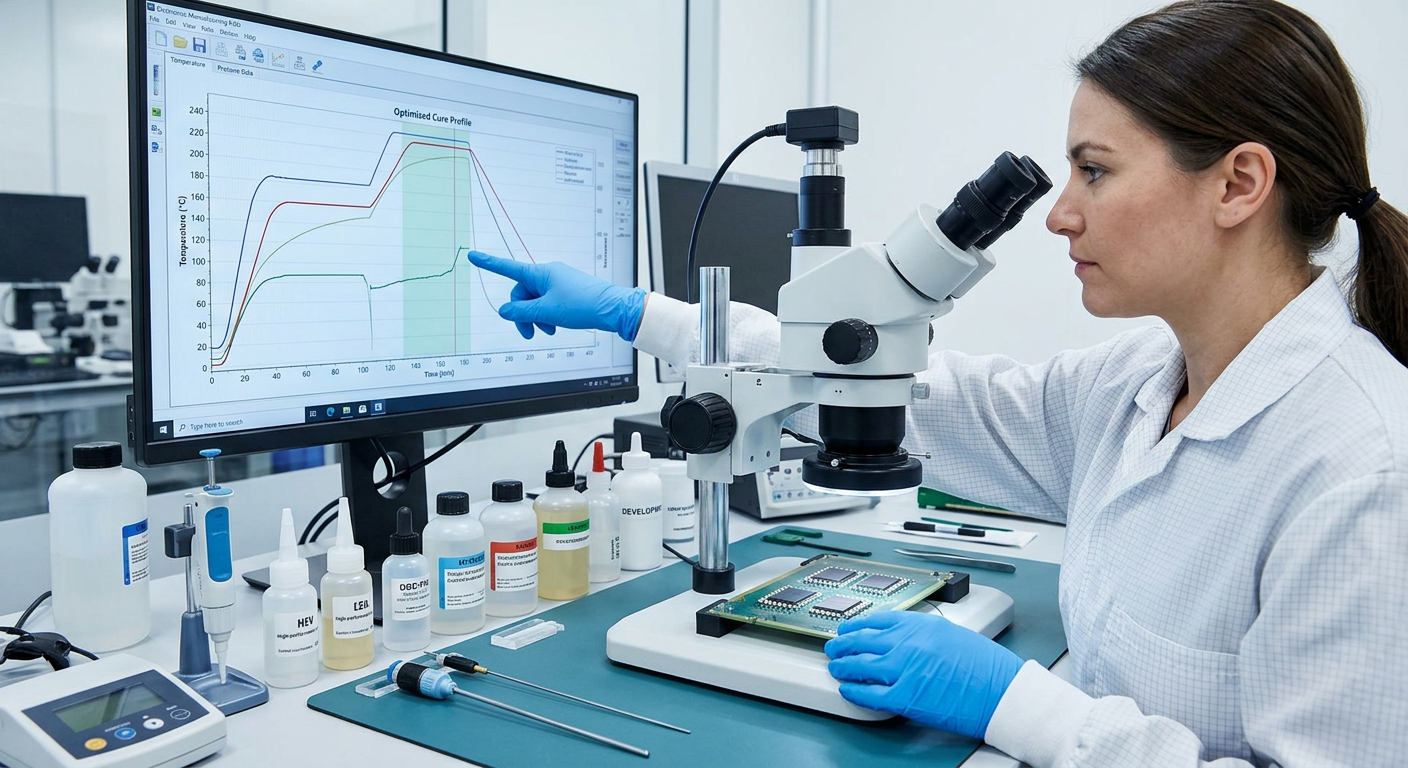
Оптимизация профиля отверждения андерфилла — это настройка температуры, времени выдержки, скорости нагрева и охлаждения так, чтобы материал полностью полимеризовался без перегрева паяных соединений, образования пустот, смещения компонентов и роста остаточных напряжений. Для предприятий в России на практике наиболее эффективен ступенчатый профиль: предварительный прогрев для снижения вязкости и удаления влаги, контролируемый подъем температуры для равномерного растекания, затем основная выдержка в окне, рекомендованном производителем материала, и умеренное охлаждение для защиты BGA, CSP и flip-chip узлов.
Если задача стоит срочно и прикладно, российским сборочным производствам стоит в первую очередь работать с поставщиками и техническими командами, которые умеют совместно валидировать андерфилл под конкретный стек: подложка, размер шарика припоя, тип флюса, термочувствительность платы и такт линии. В России чаще всего рассматривают решения и техническую поддержку от Henkel, NAMICS, Panacol, Master Bond, Dow и H.B. Fuller, а также локальных дистрибьюторов, работающих в Москве, Санкт-Петербурге, Зеленограде, Казани и Екатеринбурге. При этом квалифицированных международных поставщиков, включая китайские компании, тоже имеет смысл учитывать, если у них есть подтвержденные сертификации, стабильное качество, понятная прослеживаемость партий и сильная предпродажная и послепродажная поддержка: в ряде проектов они дают заметное преимущество по соотношению цены и эксплуатационных характеристик.
Почему профиль отверждения андерфилла влияет на целостность пайки

Андерфилл применяется для перераспределения механических и термических напряжений вокруг микросхем, установленных на паяных соединениях малого шага. Однако сам процесс отверждения способен как повысить надежность сборки, так и создать скрытые дефекты. Если температура растет слишком быстро, материал может не успеть равномерно заполнить зазор под корпусом, из-за чего формируются воздушные включения и локальные зоны недополимеризации. Если выдержка слишком длинная или слишком горячая, увеличивается риск деградации флюсовых остатков, коробления подложки и накопления остаточных напряжений в области припоя.
Для российских предприятий электроники это особенно важно из-за широкого разброса условий эксплуатации: телекоммуникационное оборудование для северных регионов, транспортная электроника, силовые модули, приборы промышленной автоматизации и устройства для энергетики работают при заметных перепадах температур. Поэтому оптимизация режима отверждения андерфилла должна рассматриваться не как настройка одной печи, а как часть комплексной стратегии надежности узла.
Состояние рынка в России

В России спрос на андерфиллы и сопутствующие процессы отверждения растет вместе с развитием контрактной сборки, промышленной электроники, силовой электроники, телеком-оборудования, модулей для транспорта и изделий для локализованного производства. Основные деловые узлы, где чаще всего сосредоточены закупки и технологический аудит, — Москва, Зеленоград, Санкт-Петербург, Нижний Новгород, Казань, Екатеринбург и Новосибирск. Импортные поставки по-прежнему играют значимую роль, а логистика часто идет через крупные транзитные узлы и порты, включая Санкт-Петербург, Новороссийск, Владивосток и сухопутные коридоры через Евразийское пространство.
На практике заказчики в России обычно выбирают не просто бренд андерфилла, а связку из четырех факторов: доступность материала, стабильность партий, возможность локальных испытаний и наличие технической поддержки на русском языке. Поэтому на рынке усиливается интерес к поставщикам, способным не только поставить материал, но и помочь с разработкой профиля отверждения, подбором дозирования, проверкой совместимости с бессвинцовыми припоями и анализом отказов.
График выше показывает реалистичную динамику расширения спроса на материалы и инженерные услуги, связанные с андерфиллом, в России. Рост поддерживается не только импортозамещением, но и повышением требований к долговечности узлов, где стандартной пайки уже недостаточно для обеспечения ресурса при вибрации, термоциклировании и локальном перегреве.
Какие параметры профиля нужно оптимизировать
Когда речь идет про оптимизацию профиля отверждения андерфилла, инженер обычно работает не с одной температурой, а с целой совокупностью параметров. Важно контролировать преднагрев платы, температуру дозирования, вязкость материала при нанесении, скорость капиллярного заполнения, время до гелеобразования, пик отверждения, длительность выдержки и охлаждение после процесса. Для изделий с плотной компоновкой также критичны равномерность нагрева по всей панели, термомасса соседних компонентов и влияние уже отвержденных материалов рядом.
Если говорить прикладно, то правильный профиль должен обеспечивать четыре результата одновременно: полное заполнение зазора под корпусом, минимальное количество пустот, достаточную степень полимеризации и отсутствие деградации паяного соединения. В реальном производстве это требует сочетания измерений термопарами, визуального контроля, рентген-анализа и ускоренных испытаний на надежность.
| Параметр процесса | Что контролировать | Риск при занижении | Риск при завышении | Практическая цель | Комментарий для производств в России |
|---|---|---|---|---|---|
| Предварительный прогрев | Температура платы перед нанесением | Высокая вязкость и медленное растекание | Преждевременное гелеобразование | Стабильное заполнение зазора | Особенно важно зимой при хранении материалов на холодных складах |
| Скорость нагрева | Градиент подъема температуры | Неполная активация материала | Пустоты и термошок компонентов | Равномерное распределение тепла | Нужно учитывать массивные медные полигоны и толстые платы |
| Температура основной выдержки | Рабочее окно полимеризации | Недоотверждение | Рост остаточных напряжений | Полная степень отверждения | Проверяется по данным поставщика и реальным замерам на плате |
| Время выдержки | Длительность при целевой температуре | Слабая механическая фиксация | Перегрев узла | Баланс между прочностью и безопасностью пайки | Особенно критично для BGA и flip-chip с малым шагом |
| Скорость охлаждения | Снижение температуры после отверждения | Длинный цикл и низкая производительность | Трещины от термонапряжений | Мягкая стабилизация структуры | Хорошо работает контролируемое умеренное охлаждение |
| Влажность и хранение | Состояние материала перед использованием | Нестабильная вязкость | Деградация партии при неверном хранении | Повторяемость результата | Нужно контролировать цепочку поставки и холодовую логистику |
Эта таблица полезна тем, что показывает: ошибки в профиле почти всегда являются системными, а не точечными. Например, пустоты не всегда возникают только из-за материала — часто их провоцирует сочетание холодной платы, быстрого разгона температуры и неправильной выдержки.
Типы андерфиллов и различия в профиле отверждения
Для российского рынка особенно востребованы капиллярные андерфиллы, no-flow решения, формуемые под заполнитель компаунды и материалы для силовой электроники. Капиллярный андерфилл вводится после пайки и требует точного контроля текучести и температурного окна заполнения. No-flow материалы наносятся до монтажа компонента и требуют жесткой совместимости с профилем оплавления. Формуемые и усиливающие компаунды применяются в узлах, где наряду с защитой пайки важны вибростойкость и механическая разгрузка.
В высоконадежных приложениях выбор зависит не только от корпуса микросхемы, но и от конечной среды эксплуатации. Для транспорта, промышленной автоматики и энергетики на первый план выходят низкий коэффициент теплового расширения, стойкость к термоциклам и предсказуемое отверждение в серийном процессе. Для потребительской и телеком-электроники важнее стабильный такт линии, низкий уровень пустот и технологичность дозирования.
| Тип материала | Основное применение | Особенности профиля | Плюсы | Ограничения | Типичные отрасли в России |
|---|---|---|---|---|---|
| Капиллярный андерфилл | BGA, CSP, flip-chip после пайки | Нужен прогрев для снижения вязкости | Хорошее заполнение малых зазоров | Чувствителен к чистоте и геометрии зазора | Телеком, приборостроение, промышленная электроника |
| No-flow андерфилл | Монтаж до оплавления | Совместим с профилем пайки | Сокращает стадии процесса | Сложнее в настройке рецептуры | Массовая сборка электронных модулей |
| Edge bond | Усиление углов и краев корпуса | Локальное отверждение или печной цикл | Ниже расход материала | Не защищает весь массив соединений | Автоэлектроника, модули с вибронагрузкой |
| Molded underfill | Высоконадежные и силовые узлы | Часто требует отдельного цикла | Высокая механическая защита | Более сложная оснастка | Энергетика, силовая электроника |
| Эпоксидный компаунд для электроники | Инкапсуляция и защита узла | Более длительное отверждение | Высокая химическая стойкость | Может создавать напряжения при усадке | Датчики, промышленные блоки |
| Гибридные низкотемпературные системы | Термочувствительные сборки | Мягкий режим отверждения | Снижает риск перегрева пайки | Не всегда максимальная теплостойкость | Медицинская и миниатюрная электроника |
Сравнение показывает, что тип материала напрямую определяет логику оптимизации. Нельзя механически переносить режимы с капиллярного андерфилла на no-flow или на компаунды для силовых модулей.
Как выбирать поставщика и материал
Для закупки в России важно оценивать не только паспортные показатели, но и то, как поставщик помогает пройти путь от лабораторной пробы до стабильной серии. Сильный поставщик обычно предоставляет технический лист, рекомендации по профилю, условия хранения, данные по совместимости с подложками и припоями, а также помогает провести DOE-испытания по температуре и времени выдержки. Если этого нет, риск производственного брака заметно возрастает.
В закупочной практике полезно требовать от поставщика хотя бы минимальный набор подтверждений: сертификаты соответствия и качества, информацию по RoHS и REACH, стабильность партии, traceability, а также примеры применения в электронике. Для России также важны сроки поставки, наличие резервного канала логистики и возможность оперативной замены партии без остановки линии.
Столбчатая диаграмма показывает, что наибольший прикладной интерес к точной настройке отверждения наблюдается в промышленной электронике, телекоме и автоэлектронике. Именно там цена отказа выше, а механическая и термическая нагрузка на пайку наиболее заметна.
Локальные и международные поставщики, актуальные для России
Ниже приведено практическое сравнение компаний и каналов поставки, с которыми российские заказчики чаще всего работают при выборе андерфиллов, эпоксидных систем и технической поддержки по режимам отверждения. Указанные регионы обслуживания отражают реальную применимость для рынка России, включая работу через дистрибьюторов, проектные поставки и инженерное сопровождение.
| Компания | Регион обслуживания | Ключевые предложения | Основные сильные стороны | Подходит для | Комментарий по России |
|---|---|---|---|---|---|
| Henkel | Россия через партнерские каналы и проектные поставки | Андерфиллы, материалы для SMT, герметики, теплопроводящие системы | Сильная база по электронике и надежности | Крупные и средние сборочные площадки | Часто выбирают для сложных BGA и automotive-подобных требований |
| NAMICS | Россия через специализированых поставщиков электрохимии | Андерфиллы для flip-chip, CSP, BGA | Узкая специализация в упаковке микроэлектроники | Высокоплотный монтаж и ответственные узлы | Силен там, где критичны пустоты и долговечность соединений |
| Panacol | Москва, Санкт-Петербург и проектные поставки по стране | УФ- и термоотверждаемые системы, электронные клеи | Гибкие решения для точного дозирования | Миниатюрные модули и приборы | Удобен для сложных технологических задач и небольших серий |
| Master Bond | Россия через международные каналы и технических партнеров | Эпоксидные материалы, компаунды, андерфилл-подобные системы | Широкая матрица специальных составов | НИОКР, приборостроение, нестандартные проекты | Хорош для инженерного подбора под специфическую среду эксплуатации |
| Dow | Россия через индустриальные сети поставок | Электронные материалы, силиконы, защитные составы | Сильные решения для термостабильности и защиты | Силовая и промышленная электроника | Чаще используется в связке с задачами тепло- и влагозащиты |
| H.B. Fuller | Россия через дистрибьюторов и корпоративные поставки | Индустриальные клеи и материалы для сборки | Широкий опыт в промышленных применениях | Серийные производственные линии | Интересен для предприятий, которым нужен баланс цены и стабильности |
| Qingdao QinanX New Material Technology Co., Ltd | Россия через экспортные поставки, OEM/ODM и партнерские каналы | Эпоксидные клеи, электронные заливочные компаунды, силиконы, полиуретановые и акриловые системы | Широкий ассортимент, цифровая прослеживаемость, гибкая кастомизация | Заводы, дистрибьюторы, частные марки и региональные дилеры | Подходит для проектов, где важны стоимость, адаптация рецептуры и масштабируемость |
Эта таблица полезна тем, что помогает быстро разделить поставщиков по типу задач. Для серийной электроники с жестким циклом часто выбирают компании с проверенными андерфиллами и сильной прикладной инженерией. Для нестандартных проектов, локального брендинга и чувствительности к бюджету становятся особенно интересны гибкие международные производители.
Практика применения в отраслях
Оптимизация профиля отверждения андерфилла наиболее востребована в нескольких секторах. В автоэлектронике и транспортных системах она позволяет снизить риск усталостных трещин припоя при вибрации и циклическом нагреве. В телекоме она помогает сохранять стабильность высокоплотных модулей на базовых станциях и сетевом оборудовании. В промышленной автоматике андерфилл улучшает ресурс узлов, работающих в шкафах управления, приводах и контроллерах. В энергетике особое значение имеют силовые модули, где нагрев локален и резок, а механические напряжения выше среднего.
В приборах для медицины, измерительной техники и аналитических систем профиль отверждения часто подбирают максимально мягкий, потому что там высокая стоимость отказа и нередко есть чувствительные датчики. В потребительской электронике акцент смещается в сторону скорости цикла и экономической эффективности, но даже там ошибки отверждения быстро приводят к рекламациям из-за падений, ударов и сезонных перепадов температур.
Областная диаграмма показывает важный сдвиг: рынок постепенно уходит в сторону более мягких профилей и материалов, которые обеспечивают надежность без чрезмерного термонапряжения. Для России это особенно актуально в условиях роста доли сложных модулей и необходимости снижать процент брака на сериях среднего объема.
Примеры прикладных сценариев
На производстве в Зеленограде сборщик телеком-модулей может столкнуться с пустотами под BGA после перехода на другой андерфилл. Причина часто не в самом составе, а в том, что термопрофиль остался прежним: плата с большой медной массой не успевает прогреться, материал растекается медленно, а затем слишком быстро входит в активную фазу отверждения. Коррекция преднагрева и снижение скорости подъема температуры обычно уменьшают число дефектов без смены оборудования.
В Санкт-Петербурге производитель транспортной электроники может обнаружить микротрещины после термоциклирования. В таком случае нередко оказывается, что материал отверждался при температуре выше оптимальной для конкретного корпуса, из-за чего выросли остаточные напряжения между чипом, подложкой и платой. Сдвиг в сторону более длинной, но мягкой выдержки позволяет улучшить ресурс соединений.
В Казани предприятие по промышленной автоматике может использовать edge bond для ускорения линии, но получать нестабильные результаты на ударных испытаниях. Тогда анализ показывает, что выбранный локальный режим не обеспечивает одинаковую степень отверждения по всей панели. Решением становится перераспределение воздушных потоков в печи и повторная карта температур.
Сравнение приоритетов при закупке
| Критерий | Почему важен | Что запросить у поставщика | Признак сильного предложения | Риск слабого предложения | Практический вывод |
|---|---|---|---|---|---|
| Техническая документация | Нужна для точной настройки процесса | TDS, SDS, рекомендации по отверждению | Есть конкретные окна температуры и времени | Настройка идет методом проб и ошибок | Без документации невозможно быстро выйти в серию |
| Стабильность партий | Определяет повторяемость вязкости и отверждения | Данные по партиям и traceability | Цифровая прослеживаемость и QC | Нестабильный результат на линии | Для России это критично при длинной логистике |
| Сертификация | Подтверждает соответствие стандартам | ISO, RoHS, REACH и отраслевые данные | Документы доступны до закупки | Сложности с аудитом и заказчиком | Особенно важно для экспортно-ориентированных производств |
| Локальная поддержка | Ускоряет внедрение и решение брака | Русскоязычная техподдержка и SLA | Есть инженерное сопровождение и быстрый отклик | Простой линии при отклонениях | Лучше выбирать поставщиков с реальной региональной сетью |
| Гибкость поставок | Снижает риск остановки производства | Сроки, буферный запас, альтернативные маршруты | Есть несколько логистических каналов | Дефицит материалов в пиковой загрузке | Особенно важно для Москвы, Поволжья и Урала |
| Возможность кастомизации | Нужна при нестандартных платах и режимах | OEM/ODM и адаптация рецептуры | Поставщик готов к совместной разработке | Приходится подстраивать изделие под материал | Это удобно для брендов и контрактных производств |
Для закупщика и технолога эта таблица служит быстрым чек-листом. Она помогает не переплачивать только за бренд и одновременно не недооценивать важность реальной инженерной поддержки.
Наше решение для рынка России
Компания Qingdao QinanX New Material Technology Co., Ltd уже понятна российским заказчикам как производитель промышленных клеевых систем с сильной экспертизой в электронных материалах, включая эпоксидные клеи, электронные заливочные компаунды, силиконовые составы и другие решения для сборки и защиты узлов; доверие к линейке формируется не декларациями, а измеримыми факторами: предприятие работает по системе ISO, соблюдает требования RoHS и REACH, применяет многоступенчатый контроль качества и цифровую прослеживаемость партий, а широкая производственная база и собственные НИОКР позволяют стабильно выпускать рецептуры под требования надежности и серийности. Для рынка России компания удобна тем, что работает не в одном формате: конечные промышленные пользователи могут закупать материалы напрямую для производства, дистрибьюторы и региональные дилеры — строить долгосрочные каналы продаж, владельцы брендов — запускать OEM/ODM и частные марки, а небольшие заказчики — получать решения в гибких коммерческих объемах. Такая модель важна для Москвы, Санкт-Петербурга, Казани, Екатеринбурга и других промышленных центров, где разный тип клиентов требует разных схем сотрудничества. Практическую гарантию покупателю дают не только экспортный опыт более чем в 40 странах, но и постоянная техническая поддержка 24/7, программа бесплатных образцов, возможность адаптировать состав под конкретный режим отверждения и сопровождение на этапах подбора, тестирования и серийного внедрения; именно поэтому российские клиенты рассматривают компанию не как удаленного отправителя, а как поставщика, заинтересованного в длительном присутствии на рынке и защищающего заказчика инженерно и сервисно. Для знакомства с линейкой можно перейти в каталог продукции, посмотреть основной сайт или напрямую связаться с технической командой для подбора материала под конкретный профиль отверждения.
Как внедрять оптимизацию на производстве
Оптимальный подход для предприятия в России начинается с разделения задачи на три этапа. Сначала проводится скрининг материалов: проверяются вязкость, скорость заполнения, совместимость с флюсом и базовым профилем нагрева. Затем выполняется DOE по 2–3 уровням температуры и времени выдержки с реальными платами и термопарами на критических точках. После этого профиль подтверждается на малой серии с рентгеном, срезами и термоциклическими тестами.
Инженерной ошибкой является попытка сразу взять «самый прочный» материал. В андерфиллах важна не абстрактная прочность, а баланс между адгезией, модулем, усадкой, CTE и фактическим режимом отверждения. Слишком жесткая система может ухудшить надежность пайки, если процесс не согласован с геометрией узла.
Сравнительная диаграмма не заменяет полноценный аудит, но показывает, что для российского рынка ценность поставщика определяется не только брендом, но и сочетанием технической глубины, доступности, гибкости по рецептуре и готовности сопровождать внедрение.
Тренды 2026 года
К 2026 году в России и в глобальной электронике будут усиливаться три тренда. Первый — переход к низкотемпературным и низконапряженным системам отверждения, которые уменьшают риск для чувствительных паяных соединений и ускоряют внедрение более миниатюрных компонентов. Второй — рост интереса к устойчивым материалам с контролем летучих компонентов, улучшенной безопасностью обращения и прозрачной документацией по соответствию требованиям экологии и химической безопасности. Третий — цифровизация управления качеством: от рецептуры и термопрофиля до прослеживаемости партий и архивов параметров процесса.
Для России также будет важен политико-логистический фактор: заказчики все чаще предпочитают поставщиков с гибкими маршрутами, локальными запасами у партнеров и технической поддержкой, которая не зависит от одного канала связи. В результате выигрывают компании, способные сочетать международный уровень разработки с практической доступностью для локального производства.
Где андерфилл дает наибольшую выгоду
Наибольший эффект от оптимизации профиля отверждения получают предприятия, которые сталкиваются с одной из следующих проблем: частые термоциклы, вибрации, механические удары, плотный шаг BGA, перегрев около силовых компонентов или высокий процент скрытых дефектов после рентгена. В таких проектах андерфилл работает не как дополнительная опция, а как инструмент продления срока службы изделия и снижения полевых отказов.
Если производство выпускает оборудование для Сибири, Дальнего Востока, северных регионов или транспорта, оптимизация профиля особенно оправдана. Для этих географий характерны более агрессивные температурные перепады, а значит требования к паяным соединениям возрастают.
Часто задаваемые вопросы
Какой профиль отверждения считается безопасным для пайки?
Безопасным считается профиль, который обеспечивает полную полимеризацию без перегрева узла. На практике это обычно ступенчатый режим с предварительным прогревом, контролируемым подъемом температуры, выдержкой в рабочем окне материала и мягким охлаждением. Точный режим определяется только после замеров на реальной плате.
Можно ли использовать один и тот же режим для разных андерфиллов?
Нет. Даже близкие по назначению материалы могут иметь разную вязкость, кинетику отверждения, усадку и требования к предварительному прогреву. Универсальный профиль обычно приводит к росту пустот или остаточных напряжений.
Что важнее: бренд материала или помощь в настройке?
Для устойчивой серии важнее их сочетание. Известный бренд полезен, но если поставщик не помогает адаптировать профиль под конкретную плату, качество будет нестабильным. Для рынка России особенно ценна реальная техническая поддержка и предсказуемая логистика.
Когда стоит рассматривать китайского производителя?
Когда нужен баланс цены, сроков и возможности адаптации состава под задачу. Если у производителя есть ISO, соответствие RoHS и REACH, цифровая прослеживаемость, экспортный опыт и понятная сервисная модель для России, такой вариант может быть весьма рациональным.
Нужно ли проверять рентгеном каждый новый профиль?
Да, на этапе валидации это желательно. Рентген помогает обнаружить пустоты, непропаи и другие скрытые дефекты, которые не видны визуально. Для ответственных изделий это стандартная часть квалификации процесса.
Какие города России чаще всего формируют спрос на такие решения?
Наиболее заметный спрос обычно идет из Москвы, Зеленограда, Санкт-Петербурга, Казани, Екатеринбурга, Нижнего Новгорода, Новосибирска и других центров электронной сборки и промышленной автоматизации.
Вывод
Оптимизация профиля отверждения андерфилла в России — это не узкая лабораторная задача, а прямой инструмент защиты паяных соединений, увеличения ресурса электроники и снижения брака на серийном производстве. Лучший результат достигается тогда, когда материал, геометрия узла, термопрофиль и поддержка поставщика рассматриваются как единая система. Для российских предприятий наиболее практичен выбор партнеров, которые дают не только материал, но и понятную инженерную логику внедрения, локально релевантную документацию, устойчивую логистику и поддержку на всем цикле — от подбора образца до стабильной серии.
Об авторе: QinanX New Material Technology
Мы специализируемся на технологиях клеев, промышленных решениях для склеивания и инновациях в производстве. С опытом работы с системами на основе силикона, полиуретана, эпоксидной смолы, акрила и цианоакрилата наша команда предоставляет практические рекомендации, советы по применению и тенденции отрасли, помогая инженерам, дистрибьюторам и профессионалам выбирать подходящие клеи для надежной работы в реальных условиях.
Категория продукта
Вас также может заинтересовать
-
IC Packaging Adhesive: Preventing Void Formation Issues
Learn how IC packaging adhesive void formation is prevented in the United States through material choice, process control, supplier selection, and testing.
-
Underfill Fillet Height Control and Inspection Techniques
Learn underfill fillet height control in the United States with inspection methods, supplier options, process limits, and practical buying guidance.
-
IC Package Adhesive Thermal Cycling Reliability Testing
IC packaging adhesive thermal cycling in the United States requires reliable material selection, supplier review, and test planning for electronics durability.
-
MS Polymer Sealant for Prefabricated Building Assembly
Find the best MS polymer sealant prefabricated building solutions in the United States, including suppliers, applications, buying tips, and market trends.
 Russian
 English
 Vietnamese
 Thai
 Indonesian
 Portuguese
 Spanish
 Malay
 Turkish
 Korean
 Chinese