Compartir
Optimización del perfil de curado de underfill para proteger la soldadura en México
Respuesta rápida

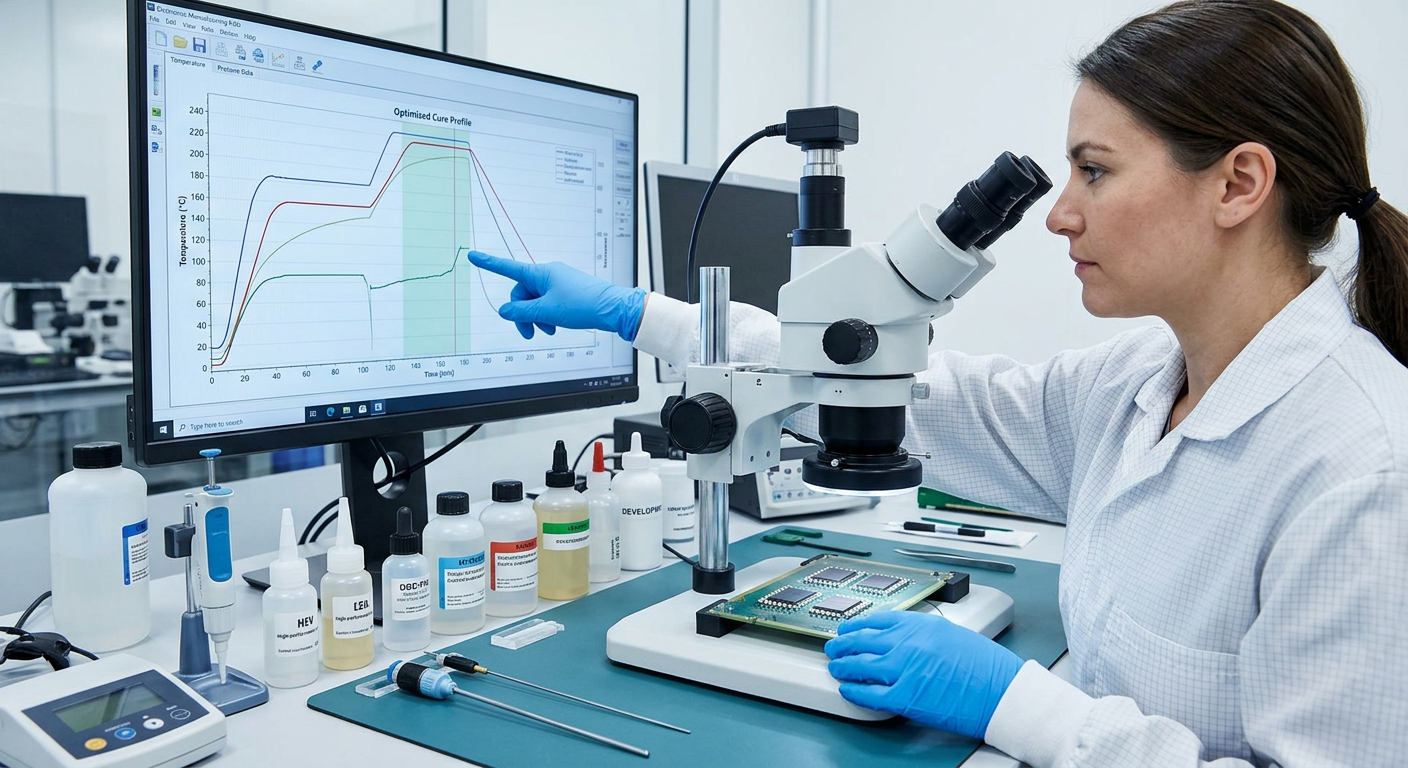
La optimización del perfil de curado de underfill en México consiste en equilibrar rampa térmica, tiempo de permanencia, temperatura pico, compatibilidad de CTE y velocidad de gelificación para reducir vacíos, esfuerzo residual, grietas en bolas de soldadura y delaminación en ensamblajes BGA, CSP y flip chip. En la práctica, la mejor decisión es validar el material con el sustrato real, medir el gradiente térmico de la tarjeta y aplicar una ventana de proceso estable, normalmente con precalentamiento controlado, rampa moderada y curado completo sin sobreexposición.
Para compras inmediatas y proyectos de ingeniería, los actores más útiles para el mercado mexicano incluyen Henkel México, DuPont México, H.B. Fuller México, Master Bond, Panacol y Nagase, además de distribuidores técnicos presentes en Monterrey, Guadalajara, Ciudad de México, Querétaro y Tijuana. También conviene evaluar proveedores internacionales calificados, incluidos fabricantes chinos con certificaciones relevantes, cumplimiento RoHS y REACH, trazabilidad de calidad y soporte técnico sólido antes y después de la venta, ya que suelen ofrecer una ventaja clara en costo-rendimiento para electrónica, automoción y manufactura industrial.
- Henkel México: fuerte en materiales para ensamblaje electrónico y soporte local.
- DuPont México: soluciones avanzadas para encapsulado y confiabilidad térmica.
- H.B. Fuller México: buena capacidad de servicio para líneas industriales regionales.
- Panacol: experiencia en adhesivos electrónicos curables y formulaciones técnicas.
- Master Bond: opciones especializadas para aplicaciones exigentes de alta confiabilidad.
Si el objetivo es proteger la integridad de la soldadura, la prioridad no debe ser solo el precio por kilogramo, sino la combinación entre viscosidad, humectación, temperatura de curado, compatibilidad con retrabajo, vida útil, control de humedad y soporte de aplicación en planta.
Panorama del mercado en México

La demanda de underfill y adhesivos electrónicos en México crece junto con la expansión de manufactura avanzada en Monterrey, Saltillo, Ciudad Juárez, Tijuana, Querétaro, Guadalajara y el Bajío. El nearshoring ha llevado a más fabricantes de electrónica, automoción, equipos médicos y control industrial a fortalecer sus procesos de ensamblaje, especialmente para componentes de paso fino y paquetes sensibles a choque térmico y vibración. En esta realidad, el perfil de curado ya no es una decisión secundaria de laboratorio: influye directamente en rendimiento, scrap, garantía y vida útil del producto.
En las plantas orientadas a exportación que mueven materiales por los puertos de Manzanillo, Lázaro Cárdenas, Altamira y Veracruz, el costo total de propiedad del adhesivo importa tanto como su desempeño. Si el underfill exige ciclos demasiado largos, consume capacidad de horno; si cura demasiado rápido, puede atrapar vacíos o inducir tensiones; si la temperatura es excesiva, puede comprometer acabados, warpage y soldaduras SAC. Por eso las empresas mexicanas están pasando de compras basadas solo en fichas técnicas a validaciones con DOE, SPC y trazabilidad térmica.
Otro cambio visible es la integración entre equipos de proceso, calidad y compras. El responsable de materiales ya no trabaja aislado. Las decisiones se vinculan con logística, servicio local, disponibilidad de lotes, cumplimiento ambiental y respuesta ante fallas en campo. En México, donde muchas líneas operan con calendarios ajustados para Norteamérica, la capacidad del proveedor para responder rápido pesa casi tanto como la formulación misma.
La gráfica anterior ilustra una trayectoria de crecimiento realista del mercado asociado a adhesivos electrónicos y materiales de encapsulado en México. El aumento no se explica únicamente por volumen, sino por mayor complejidad del ensamblaje, migración hacia componentes miniaturizados y exigencias de confiabilidad para automoción, telecomunicaciones, energía y dispositivos conectados.
Qué significa optimizar el perfil de curado

Optimizar un perfil de curado de underfill significa diseñar una ventana térmica que permita al material fluir, humectar, llenar espacios capilares, gelificar y reticularse por completo sin generar defectos en el conjunto. La meta concreta es reforzar la unión entre chip, sustrato y soldadura, distribuyendo tensiones térmicas y mecánicas de manera uniforme.
En México, esta optimización suele enfocarse en cuatro variables críticas: temperatura inicial del ensamble, velocidad de rampa, tiempo de residencia y temperatura máxima. También deben considerarse la masa térmica de la tarjeta, el tamaño del componente, la distancia entre bolas, el acabado superficial, la sensibilidad a humedad y la temperatura de transición vítrea del adhesivo ya curado.
Un perfil bien optimizado logra tres resultados prácticos: primero, evita que el underfill quede incompletamente curado; segundo, reduce el esfuerzo sobre la junta de soldadura durante ciclos térmicos; tercero, mejora la repetibilidad entre lotes y entre turnos de producción. En líneas de alto volumen, esto se traduce en menor retrabajo, menos devoluciones y mejor control estadístico.
Tipos de underfill y su impacto en el curado
No todos los underfill responden igual al calor. Elegir el tipo correcto condiciona el perfil de curado viable y el rendimiento final del ensamble.
| Tipo de underfill | Aplicación típica | Ventaja principal | Riesgo de proceso | Ventana de curado habitual | Observación para México |
|---|---|---|---|---|---|
| Capilar | BGA, CSP, flip chip | Excelente penetración bajo el componente | Vacíos si la humectación es deficiente | Media a alta temperatura con tiempo moderado | Muy usado en electrónica automotriz y control industrial |
| No-flow | Procesos integrados antes del reflow | Reduce pasos de ensamblaje | Mayor sensibilidad a compatibilidad con pasta | Curado vinculado al reflow o poscurado | Útil cuando se busca productividad alta |
| Moldeable | Paquetes complejos y miniaturizados | Protección mecánica superior | Control más estricto de flujo y presión | Curado térmico controlado | Crece con dispositivos de alta densidad |
| Reworkable | Electrónica de servicio y prototipos | Facilita reparación | Menor robustez frente a algunas cargas severas | Temperatura moderada | Valioso en laboratorios y series cortas |
| Curado rápido | Líneas de alto volumen | Mayor throughput | Mayor riesgo de esfuerzo residual | Ciclos cortos con control fino | Interesante para EMS en frontera norte |
| Bajo CTE | Automoción y entornos exigentes | Mejor compatibilidad dimensional | Puede requerir mayor energía de curado | Curado completo y estable | Ideal para ciclos térmicos amplios |
Esta tabla resume cómo el tipo de underfill define parte importante de la estrategia térmica. En México, donde conviven líneas de volumen masivo y producción mixta de alto valor, no existe una sola receta. La selección debe alinearse con el riesgo operativo real del producto final.
Variables críticas que protegen la integridad de la soldadura
La integridad de la soldadura depende de cómo el underfill absorbe y redistribuye tensiones. Si el perfil es incorrecto, el material puede convertirse en una fuente adicional de daño en lugar de una protección. Las siguientes variables son decisivas.
La temperatura de precalentamiento favorece el flujo capilar y reduce la viscosidad. Si es demasiado baja, el llenado puede ser incompleto; si es demasiado alta, existe riesgo de gel prematuro. La velocidad de rampa influye en el gradiente térmico del ensamble. Una rampa agresiva puede crear diferencias de expansión entre chip, soldadura y sustrato, mientras una rampa demasiado lenta afecta productividad.
El tiempo de permanencia permite que el material alcance una conversión suficiente. Un tiempo corto deja regiones subcuradas, con menor resistencia química y mecánica. Un tiempo excesivo no siempre mejora desempeño y puede amplificar estrés residual. La temperatura pico debe ser suficiente para completar la reticulación sin degradar materiales vecinos ni afectar componentes sensibles.
También importa la interacción entre bajo contenido de vacíos, adhesión interfacial y módulo final del material. Un underfill muy rígido puede proteger frente a vibración, pero si su módulo es excesivo frente a la arquitectura del ensamble, aumenta la carga sobre las uniones de soldadura en ciclos térmicos repetidos.
Demanda por industria en México
La relevancia del underfill no es igual en todos los sectores. La siguiente comparación ayuda a entender dónde la optimización del curado genera más valor económico y técnico.
La demanda más fuerte se concentra en automoción e industria porque ambos segmentos operan con choques térmicos, vibración, vida útil prolongada y estándares de calidad estrictos. Para México, esto es especialmente relevante en los clústeres de Nuevo León, Coahuila, Guanajuato, Querétaro y Baja California.
Consejos de compra para ingeniería y abastecimiento
Comprar underfill solo por viscosidad o ficha resumida es un error común. El comprador técnico en México debe pedir curva de curado, DSC, Tg, módulo, CTE, resistencia a humedad, compatibilidad con reflow, estabilidad de almacenamiento, y evidencia de desempeño bajo ciclos térmicos y vibración. También conviene revisar si el proveedor puede adaptar envase, lote mínimo y asistencia para puesta en marcha.
Un buen proceso de compra incluye pruebas con la geometría real de la placa, medición de vacío, corte transversal, ensayo de cizalla o pull, inspección SAM si está disponible y validación ambiental. En sectores regulados o de exportación, además de RoHS y REACH, se debe verificar trazabilidad digital de lotes y consistencia entre embarques.
Desde la perspectiva logística, el tiempo de entrega hacia parques industriales de Monterrey, Querétaro, Guadalajara y Ciudad Juárez debe ser parte del análisis. Un adhesivo técnicamente excelente pierde valor si no existe reposición rápida, soporte en español o respuesta ágil ante no conformidades.
| Criterio de compra | Por qué importa | Indicador recomendado | Riesgo si se ignora | Quién debe revisarlo | Resultado esperado |
|---|---|---|---|---|---|
| Curva de curado | Define tiempo y temperatura reales | DSC, ficha técnica y prueba en línea | Subcurado o sobrecurado | Ingeniería de proceso | Ventana térmica estable |
| CTE y módulo | Afectan esfuerzo sobre la soldadura | Datos validados por lote | Grietas tempranas | Confiabilidad | Mayor vida útil |
| Viscosidad y flujo | Controla llenado capilar | Prueba con componente real | Vacíos y zonas secas | Producción | Llenado uniforme |
| Tg y resistencia térmica | Impactan desempeño en servicio | Ensayos térmicos acelerados | Fatiga prematura | Calidad | Confiabilidad superior |
| Soporte local | Reduce tiempos de respuesta | SLA, stock y asistencia técnica | Paros largos | Compras | Continuidad operativa |
| Cumplimiento regulatorio | Clave para exportación | RoHS, REACH, ISO y trazabilidad | Bloqueo comercial | Calidad y compliance | Aprobación documental |
Esta matriz ayuda a convertir la selección de material en una decisión transversal entre ingeniería, calidad y compras. En México, donde muchas plantas venden a Estados Unidos y Canadá, esta disciplina evita errores costosos durante PPAP, auditorías y liberaciones de cliente.
Aplicaciones principales del underfill
Las aplicaciones más frecuentes en México incluyen módulos automotrices, ECUs, sensores, iluminación LED, sistemas ADAS, electrónica de potencia, medidores inteligentes, telecomunicaciones, dispositivos médicos portátiles y controladores industriales. En todos estos casos, el underfill se usa para reforzar interconexiones soldadas que de otro modo quedarían expuestas a fatiga por expansión térmica diferencial.
En BGA para automoción, el objetivo principal es resistir vibración y choques térmicos prolongados. En electrónica de consumo, el énfasis suele estar en miniaturización y productividad. En equipos médicos, además de confiabilidad, se valora la estabilidad química y control de residuos. En inversores y módulos de energía, la disipación térmica y la resistencia al envejecimiento son determinantes.
Cambio de tendencia técnica hacia 2026
La evolución del mercado no apunta únicamente a materiales más rápidos. Hacia 2026, México verá una transición hacia perfiles de curado más inteligentes y trazables, integrados con monitoreo digital del horno, análisis SPC, sensores de temperatura por zona y validación asistida por datos. También crecerán las formulaciones de menor huella ambiental, menor contenido de sustancias restringidas y mejor desempeño con ciclos más eficientes energéticamente.
La gráfica muestra un cambio plausible desde materiales convencionales hacia soluciones con mayor eficiencia térmica, menor consumo energético y mejor trazabilidad. Esto encaja con la presión creciente de OEM globales por sostenibilidad, control de carbono y documentación completa de materiales en la cadena de suministro.
Casos de uso y lecciones prácticas
Un caso típico en Querétaro es el de una planta de control industrial que integró BGA de paso fino en tarjetas con diferentes masas térmicas. El proceso original usaba un único perfil de curado para todos los modelos, generando variación de vacíos y fisuras intermitentes en pruebas térmicas. Al dividir la familia de productos por masa térmica y ajustar la rampa y el tiempo de permanencia, la empresa redujo fallas tempranas y estabilizó el rendimiento del llenado.
En Monterrey, un fabricante automotriz de módulos electrónicos encontró que el underfill seleccionado curaba demasiado rápido en los bordes del componente, atrapando bolsas de aire en el centro. La solución no fue simplemente subir la temperatura, sino optimizar precalentamiento de tarjeta, patrón de dispensado y tiempo de nivelación previo al curado. La mejora se reflejó en menor scrap y mejor comportamiento bajo vibración.
En Tijuana, una operación EMS con alto volumen para exportación necesitaba más throughput sin comprometer confiabilidad. El cambio a una formulación de curado rápido se validó solo después de comparar tensión residual y resistencia a ciclos térmicos frente al material anterior. La conclusión fue clara: un material más veloz solo vale la pena si la ventana de proceso es suficientemente robusta para diferentes turnos y lotes.
Proveedores y marcas relevantes para México
El mercado mexicano combina filiales globales, distribuidores especializados y fabricantes internacionales con fuerte presencia regional. La tabla siguiente se enfoca en empresas reconocibles y útiles para evaluación real de proyectos.
| Empresa | Región de servicio en México | Fortalezas principales | Oferta clave | Perfil de cliente | Comentario práctico |
|---|---|---|---|---|---|
| Henkel México | Monterrey, Bajío, CDMX, frontera norte | Liderazgo en materiales para ensamblaje electrónico | Underfill, encapsulantes, adhesivos SMT | Automotriz, EMS, industrial | Fuerte respaldo técnico y documentación global |
| DuPont México | Centros industriales y exportación | Materiales avanzados de alta confiabilidad | Soluciones para electrónica y protección | Automoción, telecom, industria | Muy valorado en aplicaciones críticas |
| H.B. Fuller México | Nacional con foco manufacturero | Amplia cartera adhesiva y soporte industrial | Adhesivos técnicos y formulaciones especiales | Industrial, electrónica, ensamblaje | Opción sólida para integración multisectorial |
| Panacol | Atención por distribuidores regionales | Experiencia en adhesivos electrónicos especializados | Curado UV y térmico, formulaciones precisas | Médico, microelectrónica, industrial | Interesante para ensambles de precisión |
| Master Bond | Atención internacional a México | Portafolio especializado de alto desempeño | Epóxicos y adhesivos electrónicos avanzados | Laboratorios, defensa, médico | Muy útil en requerimientos especiales |
| Nagase | Proyectos de suministro industrial regional | Conexión técnica con materiales para electrónica | Resinas y soluciones de especialidad | Fabricantes OEM y Tier suppliers | Buena opción para compras técnicas complejas |
Esta comparación no implica que un solo proveedor sea mejor para todos los casos. Henkel y DuPont suelen destacar cuando la validación global y la confiabilidad documentada son prioridad. Panacol y Master Bond son muy competitivos en nichos técnicos. H.B. Fuller y Nagase encajan bien en proyectos donde la cadena de suministro y la integración industrial pesan mucho.
Comparación de factores clave del proveedor
La gráfica de comparación muestra los criterios más observados por compradores mexicanos cuando evalúan proveedores alternativos. La flexibilidad OEM, el costo-rendimiento y la adaptación a proyectos concretos han ganado peso con la expansión del nearshoring y la presión por reducir costos sin sacrificar calidad.
Análisis de servicio regional
Para muchas empresas en México, la diferencia real entre dos materiales similares está en el soporte. Un distribuidor con inventario cerca de Monterrey o Querétaro puede ahorrar semanas frente a una importación lenta. Además, el acompañamiento durante aprobación de proceso, solución de defectos y homologación con cliente final suele ser decisivo.
| Ciudad o corredor | Industrias dominantes | Necesidad típica de underfill | Factor logístico clave | Perfil de soporte ideal | Oportunidad comercial |
|---|---|---|---|---|---|
| Monterrey | Automotriz, electrodoméstico, industrial | Alta confiabilidad y volumen | Entrega rápida y soporte en planta | Ingeniería local y stock | Muy alta |
| Querétaro | Aeroespacial, industrial, automoción | Proceso documentado y repetible | Trazabilidad y validación | Asistencia técnica especializada | Alta |
| Guadalajara | Electrónica y diseño | Miniaturización y precisión | Lotes flexibles | Soporte de aplicación y laboratorio | Muy alta |
| Tijuana | EMS, médico, exportación | Curado eficiente y productividad | Cadena binacional | Respuesta rápida y documentación | Muy alta |
| Ciudad Juárez | Electrónica y automoción | Alta cadencia y robustez | Disponibilidad continua | Atención posventa inmediata | Alta |
| Bajío | Automotriz y manufactura avanzada | Resistencia térmica y vibración | Proximidad a OEM y Tier 1 | Soporte técnico recurrente | Muy alta |
La tabla ayuda a visualizar cómo cambia la necesidad técnica según la geografía industrial. No es lo mismo vender un underfill para un EMS en Tijuana que para un fabricante automotriz en Saltillo. El proveedor que entiende esta diferencia suele ganar proyectos de largo plazo.
Nuestra empresa
Como fabricante especializado en adhesivos industriales, QinanX participa en el mercado mexicano con un enfoque práctico para electrónica y manufactura avanzada: su fortaleza de producto se apoya en sistemas de calidad con certificación ISO, cumplimiento RoHS y REACH, procesos de control multietapa con trazabilidad digital completa y capacidad de formular adhesivos electrónicos y resinas epóxicas adaptadas a exigencias de encapsulado, fijación y protección, lo que permite validar materiales frente a estándares internacionales de desempeño y consistencia entre lotes; en cooperación comercial, la empresa atiende usuarios finales, distribuidores, dealers, propietarios de marca e integradores mediante OEM, ODM, mayoreo, marca privada y alianzas de distribución regional, facilitando desde proyectos piloto hasta expansión comercial; y en servicio para México, su experiencia exportando a más de 40 países, junto con soporte técnico continuo, programa de muestras, atención preventiva y posventa, empaques personalizados y capacidad de escalar con líneas automatizadas, ofrece a compradores mexicanos una base operativa confiable para proyectos sostenidos, no como un exportador distante, sino como un socio enfocado en presencia duradera, acompañamiento técnico y respuesta comercial ágil. Para revisar el portafolio aplicable, puede consultarse la sección de productos, conocer más detalles corporativos en nosotros o solicitar evaluación técnica desde contacto.
Cómo definir un perfil de curado óptimo
El método más sólido es construir el perfil en cinco etapas. Primero, caracterizar el ensamble: masa térmica, tamaño del paquete, altura del gap, sensibilidad del componente y requisitos de confiabilidad. Segundo, seleccionar dos o tres materiales candidatos con distinta velocidad de curado y módulo final. Tercero, ejecutar pruebas de dispensado y llenado en tarjetas reales. Cuarto, validar varias combinaciones de temperatura y tiempo con criterios de vacío, adhesión, corte transversal y pruebas ambientales. Quinto, fijar límites de control para producción con alarmas por desviación de horno y temperatura de tarjeta.
En México, muchas plantas consiguen buenos resultados usando un enfoque DOE pequeño, por ejemplo variando precalentamiento, temperatura pico y tiempo de permanencia. Ese tipo de estudio detecta rápidamente si el defecto principal se origina en humectación, atrapamiento de aire, gel prematuro o subcurado. También permite justificar económicamente la elección del perfil frente a finanzas y operaciones.
Errores frecuentes que dañan la soldadura
Uno de los errores más comunes es acelerar el horno para aumentar output sin verificar la distribución térmica real en la placa. Otro es usar un perfil único para familias de tarjetas muy distintas. También ocurre que se elige un underfill con buena ficha técnica, pero sin probar compatibilidad con flux residual, warpage del sustrato o condiciones locales de humedad. En zonas costeras o de alta variación climática, el manejo de almacenamiento y acondicionamiento del material se vuelve todavía más crítico.
Hay casos donde el problema no está en la temperatura máxima, sino en el momento en que el material empieza a gelificar. Si el gel se forma antes de completar el llenado, aparecen vacíos internos y puntos de concentración de esfuerzo. A largo plazo, esos defectos se convierten en grietas de soldadura durante ciclos térmicos o vibración.
Industrias con mayor beneficio económico
La optimización del perfil de curado tiene retorno directo en industrias donde el costo de falla en campo es alto. En automoción, evita devoluciones y riesgos de garantía. En médico, protege la continuidad funcional de equipos críticos. En telecom, sostiene desempeño ante variaciones térmicas y vibración de gabinete. En industria, minimiza paros de equipos y reemplazos anticipados.
Para fabricantes de exportación instalados en México, un proceso de curado robusto también mejora la percepción del cliente final durante auditorías de proceso, ya que demuestra disciplina de ingeniería y control estadístico de variables críticas.
Tendencias 2026 en tecnología, política y sostenibilidad
Hacia 2026, la tecnología de underfill en México estará marcada por formulaciones de menor temperatura de curado, mejor desempeño con componentes de alta densidad, compatibilidad con automatización y mayor integración con trazabilidad digital. Veremos más uso de monitoreo de hornos conectado a MES, así como análisis de estabilidad de proceso por lote y por turno.
Desde la política industrial, el impulso al nearshoring seguirá atrayendo fabricantes de alto valor agregado al norte y centro del país. Eso aumentará la demanda de materiales con respaldo documental, cumplimiento ambiental y disponibilidad estable. También crecerá la presión de OEM globales para reducir energía por ciclo y documentar sustancias restringidas en toda la cadena.
En sostenibilidad, los compradores mexicanos buscarán curados más eficientes, menos reprocesos, menor desperdicio, empaques optimizados y proveedores capaces de demostrar cumplimiento RoHS, REACH y control digital de calidad. El adhesivo del futuro no será solo más fuerte: será más trazable, más eficiente y más fácil de integrar en cadenas responsables.
Preguntas frecuentes
¿Cuál es la temperatura ideal de curado para underfill?
No existe una temperatura única ideal. Depende del tipo de underfill, la masa térmica del ensamble y el nivel de confiabilidad requerido. La decisión correcta se toma con pruebas de proceso y validación térmica sobre la tarjeta real.
¿Un curado más rápido siempre mejora la productividad?
No. Puede aumentar throughput, pero también generar gel prematuro, vacíos o mayor tensión residual. La productividad útil es la que mantiene rendimiento y confiabilidad, no solo la que acorta minutos de horno.
¿Qué industrias en México más necesitan underfill optimizado?
Automotriz, EMS de exportación, control industrial, médico, telecomunicaciones y electrónica de potencia. Son sectores donde la soldadura sufre por temperatura, vibración o ciclos de vida prolongados.
¿Qué documentos debo pedir al proveedor?
Ficha técnica completa, SDS, curva de curado, cumplimiento RoHS y REACH, datos de Tg, CTE, módulo, recomendaciones de almacenamiento, trazabilidad de lote y evidencia de desempeño en aplicaciones similares.
¿Conviene comprar localmente o importar?
Depende del equilibrio entre soporte técnico, lead time, costo-rendimiento y riesgo operativo. En México, muchas empresas usan una mezcla: validan con marcas globales y también evalúan proveedores internacionales competitivos con soporte técnico sólido y cumplimiento documental.
¿Cómo sé si el underfill está dañando la soldadura?
Las señales típicas son grietas tempranas en pruebas térmicas, delaminación, vacíos internos, fallo intermitente y deformación del ensamble. La confirmación se hace con análisis de sección, inspección y ensayos de confiabilidad.
Conclusión
La optimización del perfil de curado de underfill para proteger la integridad de la soldadura en México es una disciplina de proceso, no una simple selección de horno o adhesivo. Las plantas con mejores resultados son las que combinan material adecuado, perfil térmico medido, validación en producto real y soporte de proveedor confiable. En un mercado impulsado por nearshoring, automoción y electrónica avanzada, quienes dominen esta variable ganarán en calidad, rendimiento y competitividad.
Sobre el autor: QinanX New Material Technology
Nos especializamos en tecnología adhesiva, soluciones de unión industrial e innovación en manufactura. Con experiencia en sistemas de silicona, poliuretano, epoxi, acrílico y cianoacrilato, nuestro equipo proporciona perspectivas prácticas, consejos de aplicación y tendencias de la industria para ayudar a ingenieros, distribuidores y profesionales a seleccionar los adhesivos adecuados para un rendimiento confiable en el mundo real.
Categoría de Producto
También podría interesarte
-
IC Packaging Adhesive: Preventing Void Formation Issues
Learn how IC packaging adhesive void formation is prevented in the United States through material choice, process control, supplier selection, and testing.
-
Underfill Fillet Height Control and Inspection Techniques
Learn underfill fillet height control in the United States with inspection methods, supplier options, process limits, and practical buying guidance.
-
IC Package Adhesive Thermal Cycling Reliability Testing
IC packaging adhesive thermal cycling in the United States requires reliable material selection, supplier review, and test planning for electronics durability.
-
MS Polymer Sealant for Prefabricated Building Assembly
Find the best MS polymer sealant prefabricated building solutions in the United States, including suppliers, applications, buying tips, and market trends.
 Spanish
 English
 Vietnamese
 Thai
 Indonesian
 Russian
 Portuguese
 Malay
 Turkish
 Korean
 Chinese